-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
ประเด็นสำคัญของการควบคุมคุณภาพในกระบวนการผลิตสายไฟและสายเคเบิล
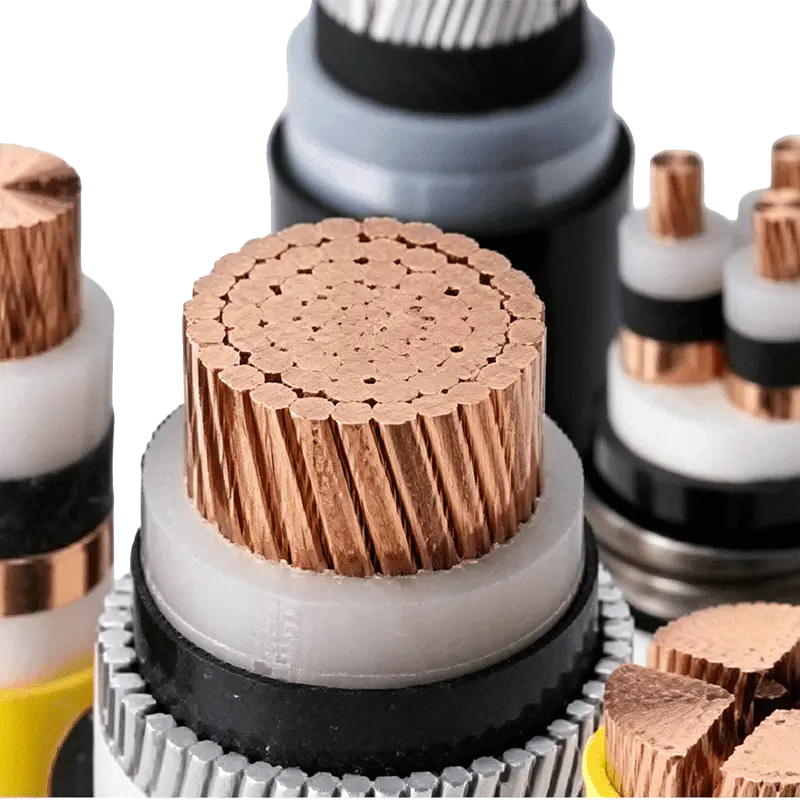
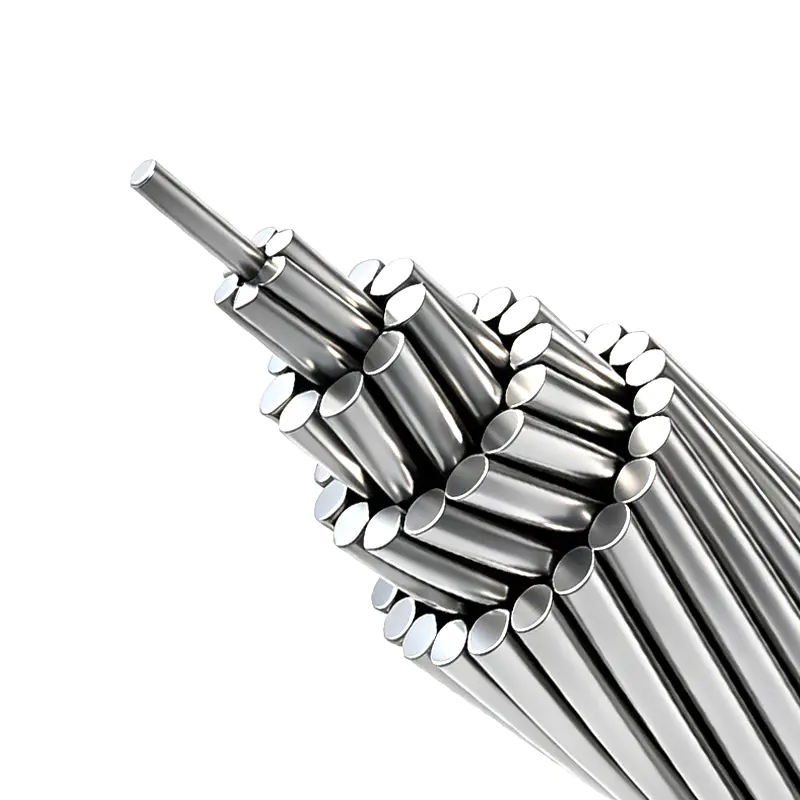
ในฐานะที่เป็นองค์ประกอบหลักของกระบวนการผลิตสายไฟและสายเคเบิล กระบวนการตีเกลียวมีผลกระทบสำคัญต่อประสิทธิภาพการนำไฟฟ้า ความสามารถในการรับน้ำหนักทางกล และอายุการใช้งานที่ครอบคลุมของสายเคเบิล แม้ว่ากระบวนการดำเนินงานของกระบวนการนี้ดูเหมือนเป็นกิจวัตร แต่หากมีการกำกับดูแลเล็กน้อยในการควบคุมรายละเอียด ก็อาจนำไปสู่ความเสี่ยงด้านคุณภาพที่ซ่อนอยู่ได้อย่างง่ายดาย บทความนี้จะแยกแยะจุดควบคุมคุณภาพที่สำคัญในกระบวนการทั้งหมดของการพันเกลียวอย่างเป็นระบบ ครอบคลุมข้อกำหนดการดำเนินการของกระบวนการและกลไกการควบคุมนอกสถานที่ ช่วยให้บุคลากรด้านการผลิตหลีกเลี่ยงความเข้าใจผิดในการปฏิบัติงานได้อย่างแม่นยำ และส่งเสริมการปรับปรุงคุณภาพผลิตภัณฑ์เคเบิลอย่างต่อเนื่อง
- การตรวจสอบเส้นผ่านศูนย์กลางของเส้นลวดเดี่ยวก่อนออนไลน์: ตรวจสอบเส้นผ่านศูนย์กลางของเส้นลวดเดี่ยวอย่างเคร่งครัดเพื่อให้แน่ใจว่าส่วนเบี่ยงเบนของเส้นผ่านศูนย์กลางของเส้นลวดเดี่ยวต้องอยู่ในช่วงที่ระบุโดยกระบวนการ และกำจัดความผันผวนของความต้านทานหรือการบิดหลวมที่เกิดจากเส้นผ่านศูนย์กลางของเส้นลวดที่ไม่สม่ำเสมอ
2. การตรวจสอบคุณภาพลักษณะสายเดี่ยว: การตรวจสอบสถานะลักษณะที่ปรากฏของสายเดี่ยวอย่างครอบคลุมต้องใช้พื้นผิวเรียบไม่มีคราบน้ำมันไม่มีความเสียหายทางกลที่ร้ายแรงไม่มีการเกิดออกซิเดชันที่ร้ายแรงของลวดทองแดงทำให้มั่นใจได้ว่าสายเดี่ยวไม่มีข้อบกพร่องที่เป็นอันตราย และหลีกเลี่ยงการแตกหักของสายไฟหรือการเสื่อมประสิทธิภาพหลังจากการบิด
3. การปรับตัวและการติดตั้งแม่พิมพ์และล้อดัน: เลือกและติดตั้งล้อดัน แม่พิมพ์ไม้ และแม่พิมพ์เหล็กตามความต้องการของกระบวนการเพื่อให้แน่ใจว่ารูรับแสงของแม่พิมพ์ ข้อมูลจำเพาะของล้อดัน และข้อมูลจำเพาะของเกลียวตรงกันอย่างสมบูรณ์ เพื่อหลีกเลี่ยงไม่ให้เกลียวหลวมหรือรอยขีดข่วนของลวดเดี่ยวเนื่องจากการติดตั้งที่ไม่เหมาะสม
4. การตรวจสอบการปฏิบัติตามพารามิเตอร์การตีเกลียว: ตรวจสอบจำนวนของสายเดี่ยวที่ตีเกลียว การจัดเรียง ระยะห่างของการตีเกลียว และทิศทางการตีเกลียวเพื่อให้แน่ใจว่าพารามิเตอร์ทั้งหมดตรงตามข้อกำหนดของมาตรฐานกระบวนการอย่างเคร่งครัด
5. การควบคุมความตึงที่แม่นยำ: ตั้งค่าล่วงหน้าอย่างแม่นยำและปรับการจ่ายออกและแรงดึงขึ้นเพื่อให้แน่ใจว่าความตึงของเส้นเดี่ยวแต่ละเส้นมีความสม่ำเสมอและสม่ำเสมอ ป้องกันไม่ให้เส้นเดี่ยวบางลงเนื่องจากแรงดึงมากเกินไป หรือจากการโค้งและบิดอย่างหลวม ๆ ด้วยเส้นเดี่ยวเนื่องจากแรงดึงน้อยเกินไป
6. ควบคุมคุณภาพรูปลักษณ์ของแกนลวด: ตรวจสอบคุณภาพรูปลักษณ์ของแกนลวดอย่างเคร่งครัด โดยกำหนดให้แน่นและกลม โดยไม่มีเสี้ยนหรือขอบแหลมคมที่สามารถสร้างความเสียหายให้กับชั้นฉนวนได้ และไม่มีส่วนนูนหรือสายไฟเดี่ยวหัก เพื่อหลีกเลี่ยงข้อบกพร่อง เช่น การพังและการนูนในกระบวนการฉนวนที่ตามมา
7. การควบคุมข้อต่อสายเดี่ยวที่ได้มาตรฐาน: ควบคุมการจัดการข้อต่อสายเดี่ยวอย่างเคร่งครัดและต้องมีการเชื่อม ระยะห่างระหว่างสองข้อต่อไม่ควรน้อยกว่า 300 มม. ห้ามมิให้บิดสายเดี่ยวมากกว่าสองเส้นเข้าด้วยกันโดยเด็ดขาดเพื่อป้องกันการแตกหักหรือความต้านทานมากเกินไปเนื่องจากข้อต่อที่อ่อนแอ
8. การควบคุมคุณภาพสายเคเบิลที่แม่นยำ: ตรวจสอบคุณภาพสายเคเบิลอย่างเคร่งครัดโดยกำหนดให้แบน ไม่มีการข้ามหรือซ้อนกัน และควรปรับระยะห่างของสายเคเบิลให้เหมาะกับขนาดลวดตีเกลียวและความเร็วในการดึงขึ้น เพื่อป้องกันไม่ให้แกนลวดถูกอัดขึ้นรูปและบิดเบี้ยวหรือติดค้างในกระบวนการที่ตามมาเนื่องจากความสับสนในการจัดเรียงสายเคเบิล
9. การตรวจสอบสถานะการทำงานของอุปกรณ์: ในระหว่างการทำงานของอุปกรณ์ ห้ามมิให้ผู้ปฏิบัติงานออกจากตำแหน่งโดยไม่ได้รับอนุญาตโดยเด็ดขาด จำเป็นต้องตรวจสอบสถานะการทำงานของอุปกรณ์อย่างต่อเนื่อง ใส่ใจกับการเปลี่ยนแปลงเส้นผ่านศูนย์กลางภายนอกของสายไฟที่ตีเกลียว และตรวจจับการสั่นสะเทือนและเสียงที่ผิดปกติของอุปกรณ์ทันทีเพื่อป้องกันอุบัติเหตุด้านคุณภาพที่เกิดจากความล้มเหลวของอุปกรณ์
10. การบันทึกข้อมูลการหมุนเวียนที่แม่นยำ: หลังจากถอดแกนลวดแต่ละม้วนออกจากเครื่องแล้ว บัตรการไหลและรายงานต่างๆ จะถูกกรอกในลักษณะที่เป็นมาตรฐาน และข้อมูลจำเพาะของผลิตภัณฑ์ พารามิเตอร์การผลิต และผลการตรวจสอบจะถูกบันทึกโดยละเอียดเพื่อให้แน่ใจว่าข้อมูลการหมุนเวียนของผลิตภัณฑ์กึ่งสำเร็จรูปนั้นสามารถตรวจสอบย้อนกลับได้และให้พื้นฐานที่ถูกต้องสำหรับกระบวนการที่ตามมา
แม้ว่ากระบวนการตีเกลียวเป็นเพียงส่วนหนึ่งของการผลิตสายเคเบิล แต่ก็เกี่ยวข้องกับประสิทธิภาพโดยรวม ความปลอดภัย และความน่าเชื่อถือของผลิตภัณฑ์สำเร็จรูป มีเพียงการควบคุมพารามิเตอร์กระบวนการอย่างเข้มงวด การกำหนดรายละเอียดการปฏิบัติงานให้เป็นมาตรฐาน และการตรวจสอบกระบวนการที่เข้มแข็งขึ้นเท่านั้นที่จะสามารถลดข้อบกพร่องจากแหล่งที่มาและปรับปรุงเสถียรภาพของผลิตภัณฑ์ได้ มีเพียงการทำให้ทุกกระบวนการมีความแม่นยำและพิถีพิถันเท่านั้นที่เราสามารถสร้างรากฐานคุณภาพที่มั่นคงสำหรับสายไฟและสายเคเบิลได้อย่างแท้จริง และรับประกันความปลอดภัยในการใช้ไฟฟ้าและคุณภาพของผลิตภัณฑ์
ลิขสิทธิ์ © Wuxi Guanghuan Cable Co., Ltd. สงวนลิขสิทธิ์. Power Cables Manufacturer Electrical Wire And Cable Factory